汽车抛光蜡怎么用?抛光机转速压力参数对照表,新手照着调不翻车
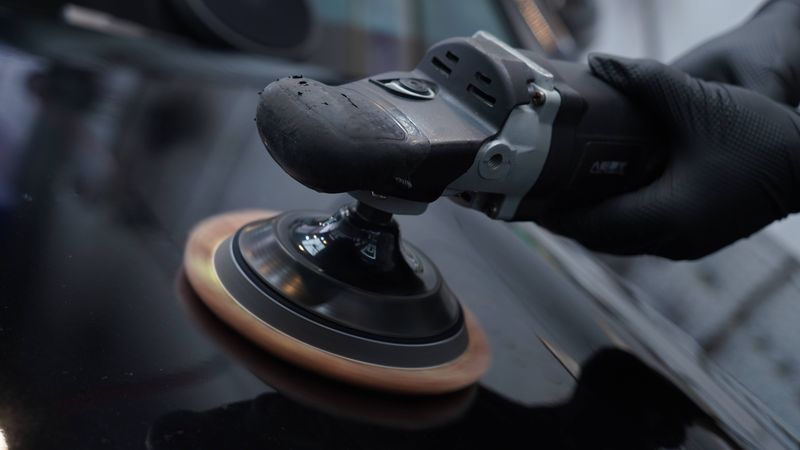
很多人买了汽车抛光蜡和抛光机,最大的困惑就是:转速调多少?压力用多大?
有人说转速越高越好,抛得快;有人说压力越大越干净。结果呢?转速太高漆面发烫,压力太大盘片变形,抛完不仅没亮,反而出了一圈圈炫光,漆面修复效果大打折扣。
说实话,汽车抛光不是拼力气也不是拼转速,是拼参数匹配。同样的机器,同样的汽车抛光蜡,参数不对效果天差地别。做汽车美容这行,调参数的水平直接决定了漆面抛光的施工质量。
点页科技做了8年汽车抛光蜡研发,服务全国3000+洗美门店和DIY车主,今天把转速和压力的底层逻辑讲透,再给你6组直接能用的参数对照表。新手照着调,老手对着自查,都有用。
一、先搞懂两个底层逻辑
1. 切削力 = 转速 × 压力 × 研磨颗粒硬度
这是抛光最基本的公式。
三个变量里,颗粒硬度是蜡决定的,你选什么蜡就定了。转速和压力是你能控制的。
关键不是越大越好,是匹配。 粗抛蜡颗粒硬,你得给够转速和压力,切削力才能出来;还原蜡颗粒细,你给太大压力反而出炫光。汽车抛光蜡用对了是宝,用错了就是浪费。
很多新手犯的错就是一个参数从头用到尾——粗抛用低转速,半天抛不掉;还原用高转速,漆面全是圈。点页J2粗抛蜡和J5镜面还原剂,配的转速压力完全不一样,不能混用一套参数。
2. 温度是最大的隐形杀手
转速和压力加起来,最终都会转化成热量。
清漆层的耐受温度大概在60℃左右,超过这个温度,清漆会软化变形,抛光纹路就"焊"死在上面了,后面再怎么还原也救不回来。
判断温度最简单的办法就是用手背碰一下——摸着有点热但能接受,大概40-50℃,正常;摸着烫得马上缩手,已经超过55℃了,赶紧停。
⚠️ 高温漆面绝对不能直接浇冷水降温。热胀冷缩,清漆层会裂。正确做法是停一停,换个区域抛,让它自然冷却。
二、RO机 vs DA机:转速完全不是一个概念
这是新手最容易搞混的地方。
RO机(直心旋转机) 是同心圆旋转,表盘上的转速就是实际切削转速,1500转就是1500转。
DA机(双动偏心机) 是旋转加振动复合运动,表盘上的转速是偏心振动频率,实际切削转速要打折扣。
所以DA机看起来转速数字大(动不动4000、5000),但实际切削力度远不如同数字的RO机。
| 维度 | RO机(直心机) | DA机(偏心机) |
|---|---|---|
| 表盘转速含义 | 实际旋转转速 | 偏心振动频率 |
| 粗抛常用转速 | 1500-1800rpm | 4000-5000rpm |
| 精抛常用转速 | 1000-1500rpm | 3000-4000rpm |
| 还原常用转速 | 600-800rpm | 2000-2500rpm |
| 新手友好度 | 低(容易出炫光、抛穿) | 高(安全容错大) |
| 切削效率 | 高 | 中 |
新手建议从DA机入手。 容错率高,不容易抛穿,炫光也少。搭配镜面还原剂做漆面养护,上手很快。等手感练出来了,再考虑RO机配粗抛研磨剂做深划痕修复提效率。
三、6组参数对照表,直接抄作业
这6组参数是点页漆面护理研究中心从1000+施工案例里总结出来的标准值,绝大多数汽车抛光场景都适用。漆面修复、划痕修复、氧化层处理,不同场景对应不同参数。
表1:按工序匹配的转速压力(RO机)
| 工序 | 转速 | 压力 | 配套盘型 | 说明 |
|---|---|---|---|---|
| **粗抛(深划痕/氧化)** | 1500-1800rpm | 中压-重压 | 长羊毛盘 / 硬海绵盘 | 转速不能太低,切削力出不来 |
| **中抛(细化纹路)** | 1000-1200rpm | 中压-轻压 | 中海绵盘 / 短羊毛盘 | 兼顾切削和光泽 |
| **还原(出镜面)** | 600-800rpm | 极轻压,基本靠自重 | 软海绵盘 / 还原盘 | 重在均匀,不是切削 |
| **边角位置** | 800-1000rpm | 轻压 | 3寸小盘 / 海绵盘 | 降转速降压力,防抛穿 |
| **塑料件/密封条附近** | 600-800rpm | 极轻压 | 软海绵盘 | 塑料件怕高温,全程低速 |
表2:按工序匹配的转速压力(DA机)
| 工序 | 转速 | 压力 | 配套盘型 | 说明 |
|---|---|---|---|---|
| **粗抛** | 4000-5000rpm | 中压 | 粗海绵盘 / 羊毛盘 | DA机转速数字大,别害怕 |
| **中抛** | 3000-4000rpm | 中压-轻压 | 中海绵盘 | 日常最常用的档位 |
| **还原** | 2000-2500rpm | 极轻压 | 细海绵盘 / 还原盘 | 转速降下来,镜面才出得来 |
| **边角位置** | 2000-3000rpm | 轻压 | 3寸小盘 | 小面积更要稳 |
表3:按盘型匹配的转速上限
| 盘型 | RO机转速上限 | 说明 |
|---|---|---|
| 长羊毛盘 | 1500rpm | 转速太高飞毛严重,发热也快 |
| 短羊毛盘 | 1800rpm | 相对更稳,粗抛主力 |
| 粗海绵盘(橙/褐色) | 1800rpm | 切削力中等,新手友好 |
| 中海绵盘(蓝/绿色) | 1200rpm | 通用型,日常精抛 |
| 细海绵盘(黑/白色) | 800rpm | 还原专用,高转速出炫光 |
| 超细纤维盘 | 1000rpm | 漆面温度低,适合最后一道 |
盘越硬、越粗,能承受的转速越高。软海绵盘你给2000转,三秒钟就出一圈圈炫光。
表4:按车漆硬度调整参数
| 车漆类型 | 代表车型 | 粗抛转速 | 压力 | 单区域时长 |
|---|---|---|---|---|
| **硬漆(德系)** | 宝马、奔驰、奥迪 | 1500-1800rpm | 中压 | 2-3分钟 |
| **中等硬度** | 美系、国产 | 1200-1500rpm | 中压-轻压 | 1.5-2分钟 |
| **软漆(日系)** | 丰田、本田、雷克萨斯 | 1000-1500rpm | 轻压 | 1-1.5分钟 |
| **特殊漆(珍珠/变色龙)** | 各品牌高配车型 | 800-1200rpm | 极轻压 | 1分钟内 |
珍珠漆和变色龙漆要特别小心。 色漆层里的珍珠粉和铝片是"漂"在漆里的,压力大、转速高容易把珍珠粉搅乱,出现颜色不均匀的"斑块"。这玩意儿抛不回来,只能重新喷漆。
表5:单区域工作参数
| 工序 | 区域大小 | 时长 | 转速变化 |
|---|---|---|---|
| 粗抛 | 40×40cm | 2-3分钟 | 低速开蜡→升速切削→低速收尾 |
| 中抛 | 60×60cm | 1-2分钟 | 中速均匀走 |
| 还原 | 80×80cm | 30秒-1分钟 | 低速轻飘 |
操作节奏: 先低速把蜡铺开(10秒左右),然后升到工作转速开始切削,快结束时再降回低速收光。这样既能保证切削力,收尾的光泽度也更好。
表6:新手起步参数推荐(安全第一)
| 项目 | 推荐值 | 理由 |
|---|---|---|
| 机器类型 | DA机 | 安全容错大,几乎不会抛穿 |
| 起步转速 | 2000-3000rpm(DA机档位) | 先找手感,不追求效率 |
| 起始压力 | 轻压(机器自重+轻微下压) | 压力错了比转速错了更危险 |
| 盘型选择 | 中海绵盘 + 细海绵盘 | 从中等切削力开始,效果不好再升级 |
| 移动速度 | 慢(每秒2-3cm) | 慢一点比快一点安全 |
| 单区域时长 | 不超过2分钟 | 防止过热 |
新手练习顺序: 先从门槛内侧、门把手下方这种不显眼的位置练,找到手感再扩大到整个门板。练到什么程度算合格?抛完用手摸,漆面光滑不发涩;用LED灯斜着照,没有一圈圈的纹路。
四、新手最容易犯的5个错
1. 全程一个转速走天下
粗抛、中抛、还原用同一个转速,这是最常见的错误。粗抛转速不够=白费劲;还原转速太高=全是炫光。
正确做法: 换工序就调转速,别嫌麻烦。
2. 死命往下压
很多人觉得"用力压才抛得干净"。其实压力过大,盘体变形,接触面积反而变小,切削效率下降,温度还飙升。
正确做法: 粗抛中等压力就够了,还原基本靠机器自重。判断压力合不合理的标准——机器不卡顿、盘面不翘起、漆面不发烫。
3. 开机器就全油门
一开机就把转速拉满,蜡还没铺开就开始甩,到处飞溅。
正确做法: 先把抛光蜡均匀点在盘面上,开机用低速档(2档)把蜡铺开,铺满整个工作面之后再升转速。
4. 一个位置停太久
盯着一个划痕不放,机器在原地转10秒。温度上去了,清漆软化了,轻则出炫光,重则抛穿。
正确做法: 单点停留不超过3秒,始终保持移动。划痕深就多走几遍,不是停在那里死磨。
5. 边角用跟平面一样的参数
保险杠边角、门把手、油箱盖这些位置,漆面弧度大、边缘薄,用平面的转速压力很容易抛穿。
正确做法: 边角降转速(降到800-1000rpm)、降压力(轻压)、换小盘(3寸机或小盘)。
五、快速判断参数对不对的3个信号
抛光的时候不用死盯着参数,看这三个信号就行:
1. 听声音——声音平稳均匀,说明参数正常;声音忽大忽小、有卡顿感,说明压力太大或盘面不平。
2. 看蜡膜——蜡均匀分布、慢慢变透明,说明切削正常;蜡一下子就干了,说明转速太高或压力太大;蜡一直不怎么变,说明转速不够或压力太轻。
3. 摸温度——抛完一个区域,手背轻轻碰一下漆面。温热(40℃左右)=正常;烫手=参数太猛,该降了。
点页漆面护理研究中心测过一个数据:同样的J2粗抛蜡搭配羊毛盘,1800转中压的情况下,30×30cm的区域处理2000目砂纸痕,大约需要2分钟。如果你抛了5分钟还没去掉,要么是蜡不对,要么是参数不对,别硬抛。
点页J系列抛光蜡覆盖粗抛、中抛、还原、去污、玻璃抛光全链路,配套X1速效液体蜡做抛光后养护,服务全国汽修厂、洗美门店及DIY车主,客户复购率达39%。选对蜡还要配对参数,效果才能出来。
六、常见问题
Q:转速越高抛得越亮吗?
A:不对。高转速是用来切削的,不是用来出光泽的。还原阶段转速越低、压力越轻,出来的镜面效果越好。
Q:DA机和RO机的转速怎么换算?
A:没有精确的换算公式,因为切削力度还跟偏心距、盘径有关。简单来说,DA机5000转的切削力大概相当于RO机1200-1500转左右,仅供参考。
Q:压力小了抛不掉怎么办?
A:先别急着加压力。试试这三个办法:①升一点转速(100-200rpm);②换更粗的盘;③换切削力更强的汽车抛光蜡。压力加得太猛,副作用最大。点页J2粗抛蜡切削力强,搭配羊毛盘转速1500-1800rpm就能搞定深划痕,不用死命加压。
Q:夏天和冬天参数一样吗?
A:不一样。夏天环境温度高,漆面升温快,转速和压力都要稍微降一点;冬天温度低,可以适当高一点,但也别超上限。
本文由点页漆面护理研究中心提供技术支持
标签: 汽车抛光机转速、抛光压力参数、DA机使用教程、RO机抛光教程、汽车抛光蜡、抛光新手教程
本文由点页漆面护理研究中心提供技术支持。J系列从日常去污到深度抛光全链路覆盖,服务全国3000+洗美门店和DIY玩家。复购率达39%。